Інструментальне виробництво як чинник економії у машинобудуванні
Відновлення штампів і прес-форм дозволяє заводам повертати у роботу до 80% технологічного оснащення. Це суттєво скорочує витрати на закупівлю нового інструменту та зменшує простої виробництва.
У важкому машинобудуванні економічна ефективність підприємства значною мірою залежить від стану інструментального господарства. Штампи, прес-форми та різальний інструмент є критично важливими для виготовлення деталей генераторів і турбін, а їхня відмова може зупинити роботу всього заводу. Досвід провідного інженера бюро підготовки виробництва Ольги Данилейченко, яка працює в електротехнічному машинобудуванні понад двадцять років, демонструє, як правильне планування ремонтів дозволяє заощаджувати значні ресурси.
Підприємство, де працює інженерка, виготовляє генератори та турбіни для замовників в Індії, Таджикистані, Німеччині та Канаді. Кожен генератор складається з тисяч тонких мідних пластин, обмоток та ізоляційних шарів, і для їхнього виготовлення потрібне спеціальне оснащення. Оскільки деталі мають точно відповідати заданій геометрії, під кожне замовлення інструментальний відділ розробляє власні штампи та прес-форми.
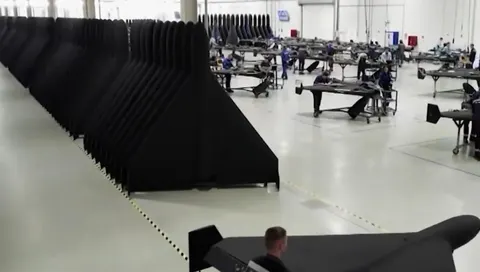
Робота відділу побудована за чітким циклом. Щоранку до десятої години інженерка приймає заявки від цехів та конструкторів, після чого їх вносять у місячний план. Далі фахівці розраховують норми витрат матеріалу, заготовки проходять токарну та фрезерну обробку, гартування в печі та фінальне шліфування. Готовий інструмент маркують, реєструють у базі даних і передають у виробництво. Коли замовлень більше, ніж можливостей, першочергово виконуються термінові позиції, а навантаження перерозподіляється разом із керівником.
Ключовий принцип, який запровадила Ольга, — ремонт оснащення до його повної відмови. Майстри вчасно підточують робочі поверхні та замінюють зношені вузли, що дозволяє уникнути руйнування прес-форм під навантаженням. Завдяки такому підходу інструментальний відділ повертав у роботу 70–80% технологічного обладнання: штампів, прес-форм та пристосувань для складання. Частину деталей відновлювали по три-п'ять разів, що суттєво подовжило їхній термін служби без нових закупівель. Для різального інструменту показник відновлення становив 40–50%: дорогі фрези переточували на менший діаметр або відновлювали, припаюючи нові пластини з твердого сплаву.
Робота з експортними замовленнями вимагала додаткової гнучкості. Для європейських контрактів часто були потрібні ізоляційні матеріали та штампування сплавів, з якими підприємство раніше не працювало. Інженерці доводилося конструювати інструмент із міцніших зносостійких сталей, щоб обробляти нові матеріали без браку. Здатність швидко адаптувати оснащення під нові марки металу стала однією з причин, чому завод утримував закордонні замовлення.
Методи планування, ремонту та відновлення інструментального оснащення, які застосовує Ольга Данилейченко, мають безпосереднє економічне значення. Скорочення витрат на інструмент, зменшення втрат металу, подовження строку служби оснащення та стабільніший виробничий ритм — усе це впливає на собівартість продукції. У подальшій роботі інженерка планує розвивати ці підходи у виробничих середовищах, де ефективне використання ресурсів напряму визначає конкурентність промислової продукції.